 український
-
 English
-
 Español
-
 Português
-
 русский
-
 Français
-
 日本語
-
 Deutsch
-
 tiếng Việt
-
 Italiano
-
 Nederlands
-
 ภาษาไทย
-
 Polski
-
 한국어
-
 Svenska
-
 magyar
-
 Malay
-
 বাংলা ভাষার
-
 Dansk
-
 Suomi
-
 हिन्दी
-
 Pilipino
-
 Türkçe
-
 Gaeilge
-
 العربية
-
 Indonesia
-
 Norsk
-
 تمل
-
 český
-
 ελληνικά
- український
-
 Javanese
-
 فارسی
-
 தமிழ்
-
 తెలుగు
-
 नेपाली
-
 Burmese
-
 български
-
 ລາວ
-
 Latine
-
 Қазақша
-
 Euskal
-
 Azərbaycan
-
 Slovenský jazyk
-
 Македонски
-
 Lietuvos
-
 Eesti Keel
-
 Română
-
 Slovenski
-
 मराठी
-
 Srpski језик


Як виготовляються фланці для вітроелектростанцій великого діаметру?
Інженерний посібник
Короткий зміст статті:Вітроенергетичні фланці великого діаметрує важливими конструктивними компонентами, які з’єднують секції башти вітрової турбіни та інші основні конструктивні вузли. Їх точність розмірів, механічна міцність, якість матеріалів і узгодженість виготовлення безпосередньо впливають на надійність підключення та довготривалу експлуатацію. У цій статті пояснюється, як виготовляються фланці для вітроелектростанцій великого діаметру, охоплюючи вибір матеріалу, процеси кування, термічну обробку, точну механічну обробку, перевірку якості та оцінку постачальника. У ньому також досліджуються загальні проблеми закупівель і практичні міркування для виробників вітроенергетичного обладнання та команд із закупівель проектів.
Зміст
- Що таке фланець вітряної енергії великого діаметра?
- Чому фланці великого діаметру важливі?
- Які матеріали використовуються?
- Як виготовляються фланці для вітроелектростанцій великого діаметру?
- Які вимоги до якості слід враховувати?
- Які виклики впливають на виробництво?
- Як покупцям вибрати правильного постачальника?
- Чому персоналізація важлива?
- Як правильний вибір фланця може покращити ефективність проекту?
- Чому варто вибрати Jiangyin Huaxi Flange Pipe Fittings Co., Ltd.?
- Часті запитання
1. Що таке фланець вітряної електростанції великого діаметра?
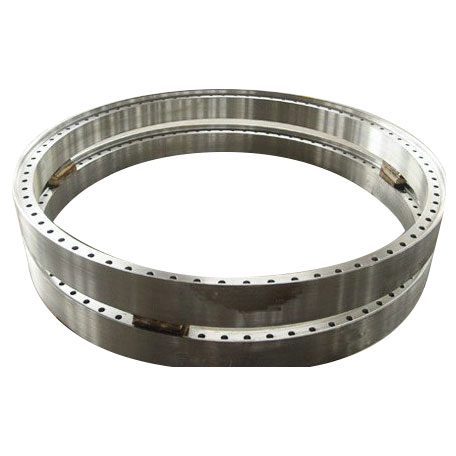
Фланець вітроелектростанції великого діаметру — це надміцний круглий з’єднувальний компонент, який використовується в структурних системах вітрових турбін. Його зазвичай встановлюють між секціями вежі або між основними конструктивними вузлами для створення надійного механічного з’єднання. Залежно від конструкції турбіни, фланцеві компоненти також можуть використовуватися в фундаментних конструкціях і офшорних системах підтримки вітру.
На відміну від звичайних фланців для трубопроводів, фланці для вітрогенераторів повинні сприймати значні структурні навантаження, включаючи осьові сили, згинальні моменти, сили зсуву та циклічні навантаження, спричинені зміною умов вітру. Зазвичай вони виготовляються з великими розмірами та ретельно контрольованими геометричними особливостями для забезпечення точного складання.
Оскільки вітрові турбіни продовжують збільшувати висоту та генеруючу потужність, попит на великі та важкі структурні компоненти також зріс. Це робить виробництво фланців для вітрогенераторів великого діаметру більш складним з технічної точки зору, особливо з точки зору якості кування, точності обробки, консистенції матеріалу та стабільності виробництва.
Ключовий момент:Фланець вітрогенератора - це не просто велике металеве кільце. Це сконструйований структурний з’єднувальний компонент, ефективність якого залежить від узгодженості властивостей матеріалу, виробничих процесів, допусків на розміри та вимог до встановлення.
Загальні програми
- Підключення башти вітрової турбіни:З’єднання окремих секцій вежі в повну несучу конструкцію.
- Берегові вітрові проекти:Забезпечення надійних з’єднань для великих опор вітрових турбін, встановлених на землі.
- Офшорні вітрові споруди:Підтримка структурних з’єднань у складних морських середовищах відповідно до інженерних вимог конкретного проекту.
- Збірки, пов'язані з фундаментом:З’єднання вибраних структурних компонентів опорних систем вітрових турбін.
2. Чому фланці великого діаметру важливі для вітроенергетичних систем?
Вітрові турбіни працюють в умовах навколишнього середовища, що постійно змінюються. Швидкість вітру, турбулентність, коливання температури та повторювані навантаження можуть вплинути на структурну поведінку турбіни. У результаті кожне головне з’єднання має бути спроектовано та виготовлено відповідно до конкретних механічних вимог та вимог до розмірів.
2.1 Опорні структурні навантаження
Вежі вітрових турбін передають навантаження від гондоли та ротора на фундамент. Фланці з’єднують секції вежі, допомагаючи зберегти загальну структурну цілісність вузла. Їхня конструкція повинна враховувати навантаження, визначені виробником турбіни та групою проектувальників.
2.2 Підтримка точності підключення
Фланці великого діаметру вимагають точного розташування отворів для болтів, площинності, паралельності та загального контролю розмірів. Якщо сполучні компоненти не підходять належним чином, складання може ускладнитися, і може знадобитися додаткове регулювання. Точна обробка допомагає зменшити ці проблеми під час встановлення.
2.3 Підвищення довгострокової надійності
Очікується, що вітряні турбіни працюватимуть протягом багатьох років, часто при повторюваних циклічних навантаженнях. Дефекти матеріалів, відхилення від розмірів і невідповідні виробничі процеси можуть призвести до передчасних проблем з компонентами. Відповідний вибір матеріалів і контрольовані виробничі процеси допомагають зменшити ці ризики.
2.4 Підтримка ефективного встановлення
Компоненти вітрових турбін великі, важкі та дорогі для транспортування та встановлення. Неправильні розміри фланців або вирівнювання болтових отворів можуть затримати будівництво та збільшити вартість проекту. Надійне виробництво гарантує, що компоненти надходять готовими до запланованого процесу складання.
3. Які матеріали використовуються для фланців вітроелектростанцій великого діаметру?
Вибір матеріалу є одним із найважливіших рішень у виробництві фланців для вітрових електростанцій. Вибраний матеріал повинен забезпечувати механічні властивості, необхідні технічним проектом, залишаючись придатним для передбачуваного виробничого процесу та середовища експлуатації.
Вуглецева сталь і окремі низьколеговані конструкційні сталі зазвичай розглядаються як компоненти конструкції вітряних турбін. Точний клас повинен визначатися затвердженими кресленнями, відповідними специфікаціями матеріалів, робочою температурою та вимогами проекту.
| Категорія матеріалу | Типові характеристики | Міркування щодо вибору |
|---|---|---|
| Вуглецева сталь | Хороша міцність, оброблюваність і універсальність виробництва. | Відповідні сорти та ударні властивості повинні бути підтверджені відповідно до проектних вимог. |
| Низьколегована сталь | Може забезпечити покращену міцність і міцність залежно від сорту та термічної обробки. | Враховуйте вимоги до робочої температури, товщини та механічних властивостей. |
| Нержавіюча сталь | Забезпечує стійкість до корозії у відповідних середовищах. | Оцініть механічні властивості, вартість і сумісність із застосуванням. |
| Дуплекс з нержавіючої сталі | Поєднує високу міцність із хорошою стійкістю до корозії у відповідних середовищах. | Зазвичай вибирається для конкретних вимогливих застосувань, а не вважається універсальним матеріалом вітряної вежі. |
Важливі фактори вибору матеріалу
- Механічна міцність:Матеріал повинен відповідати необхідним межі текучості та міцності на розрив.
- Ударна в'язкість:Низькотемпературні характеристики можуть бути особливо важливими в проектах з холодним кліматом.
- Зварюваність:У випадку зварювання слід переглянути хімічний склад матеріалу та процедури зварювання.
- Реакція на термічну обробку:Матеріал повинен відповідати зазначеним вимогам термічної обробки.
- Простежуваність:Сертифікати матеріалів і теплові номери повинні підтримуватися протягом усього виробництва.
Класи матеріалів ніколи не слід вибирати лише на основі ціни чи загальних галузевих рекомендацій. Завжди підтверджуйте схвалений клас і необхідні властивості за допомогою технічної специфікації.
4. Як виготовляються фланці для вітрогенераторів великого діаметра?
Виробництво фланця для вітрової електростанції великого діаметру включає кілька скоординованих процесів. Кожен етап впливає на міцність кінцевого компонента, точність розмірів і придатність для встановлення. Контрольований маршрут виробництва є важливим для підтримки незмінної якості продукції.
Крок 01.Підготовка сировини
Виробництво починається з вибору відповідної сталевої заготовки або іншої затвердженої сировини. Постачальники повинні перевірити характеристики матеріалу, хімічний склад і відповідні механічні властивості перед обробкою.
Вхідна перевірка допомагає запобігти потраплянню у виробничий процес неправильних марок матеріалів, внутрішніх дефектів і проблем із відстеженням. Кожна партія матеріалу повинна бути належним чином ідентифікована та задокументована.
Крок 02.Нагрівання та кування
Підготовлена сталь нагрівається до відповідної температури кування та формується за допомогою потужного ковальського обладнання. Кування допомагає формувати матеріал, одночасно покращуючи його внутрішню структуру, коли процес належним чином контролюється.
Для великих кільцеподібних компонентів важливими методами виробництва є кування під відкритим штампом і прокатка кілець. Маршрут кування необхідно вибирати відповідно до геометрії виробу, матеріалу, розміру та технічних вимог.
Контроль температури, послідовність деформації та скорочення ковки є важливими факторами для досягнення стабільної якості матеріалу в усьому компоненті.
Крок 03.Прокатка та формування кілець
Для кільцевих компонентів вітроелектростанції кільцева прокатка може бути використана для отримання необхідного діаметру та профілю поперечного перерізу. Процес поступово розширює кільце, контролюючи його розміри та геометрію.
Великі кільцеві млини особливо важливі для цієї операції, оскільки вони забезпечують потужність для обробки важких кільцевих поковок. Правильний контроль процесу допомагає зменшити варіацію розмірів і підтримує більш узгоджену структуру продукту.
Крок 04.Термічна обробка
Після кування та формування компонент може пройти термічну обробку відповідно до специфікації матеріалу. Залежно від схваленої процедури виробництва це може включати нормалізацію, загартування та відпуск або інші визначені термічні процеси.
Термічна обробка призначена для досягнення необхідних механічних властивостей і покращення структурної консистенції. Слід контролювати та документувати температуру, час витримки, умови охолодження та записи печі.
Крок 05.Груба обробка
Після завершення необхідної термічної обробки фланець переходить до механічної обробки. Груба механічна обробка видаляє надлишки матеріалу та створює базову геометрію, необхідну для подальших точних операцій.
Великі вертикальні токарні верстати зазвичай використовуються для обробки великих круглих заготовок. Стабільний затиск і відповідні припуски на обробку важливі для зменшення деформації та забезпечення достатньої кількості залишків матеріалу для обробки.
Крок 06.Точна обробка та свердління
Точна обробка встановлює остаточні розміри фланця та особливості з’єднання. Вони можуть включати внутрішній діаметр, зовнішній діаметр, товщину, контактні поверхні та інші деталі креслення.
Обладнання для свердління з ЧПК можна використовувати для обробки отворів під болти відповідно до вказаного діаметра кола болта, діаметра отвору, кількості та позиційних вимог.
Перевірка розмірів на цьому етапі допомагає виявити відхилення до того, як виріб досягне остаточного приймання.
Крок 07.Остаточна перевірка та документація
Після механічної обробки готовий фланець проходить перевірку, зазначену в замовленні на закупівлю та технічній документації. Вони можуть включати вимірювання розмірів, перевірку матеріалу, механічні випробування та неруйнівний контроль.
Лише продукти, які задовольняють застосовні критерії приймання, повинні бути випущені до постачання. Записи перевірок надають покупцям докази відповідності виробництва та відстеження продукції.
Огляд виробництва:Якість фланця вітрогенератора великого діаметру визначається всім виробничим ланцюгом. Відмінна механічна обробка не може компенсувати невідповідну сировину або низьку якість кування. Кожен процес має бути правильно спланований і контрольований.
5. Які вимоги до якості слід враховувати?
Контроль якості особливо важливий для фланців для вітроелектростанцій великого діаметру, оскільки дефекти або відхилення розмірів можуть вплинути на структурні з’єднання та графік монтажу проекту. Покупці повинні оцінити як контроль виробництва виробника, так і записи перевірок, надані для кожного замовлення.
5.1 Перевірка розмірів
Точність розмірів є важливою для правильного з’єднання та складання. Типові елементи перевірки включають:
- Зовнішній діаметр і внутрішній діаметр.
- Габаритна товщина і розміри в розрізі.
- Діаметр і кількість болтових отворів.
- Діаметр кола болта та розташування отвору.
- Площинність і паралельність відповідних граней.
- Концентричність та інші визначені кресленням геометричні допуски.
5.2 Випробування механічних властивостей
Механічні випробування допомагають перевірити, чи відповідає матеріал необхідним характеристикам. Залежно від замовлення випробування можуть включати міцність на розрив, межу текучості, подовження, ударну в’язкість і твердість.
5.3 Неруйнівний контроль
Неруйнівний контроль може допомогти виявити дефекти, не пошкоджуючи готовий компонент. Відповідний метод залежить від матеріалу, геометрії продукту, виробничого процесу та специфікації перевірки.
| Метод перевірки | Основне призначення | Розгляд заявки |
|---|---|---|
| Ультразвуковий контроль (UT) | Виявлення внутрішніх розривів. | Корисно для оцінки внутрішньої цілісності матеріалу, якщо це необхідно. |
| Магнітопорошковий тест (MT) | Виявлення поверхневих і приповерхневих розривів. | Застосовується до відповідних феромагнітних матеріалів. |
| Випробування на проникнення рідини (PT) | Виявлення поверхневих розривів. | Підходить для багатьох непористих металевих поверхонь. |
| Візуальний огляд (VT) | Перевірка стану видимої поверхні та якості виготовлення. | Слід проводити разом з іншими спеціальними перевірками. |
5.4 Відстеження матеріалу та документація
Надійне відстеження дозволяє покупцям з’єднати готовий фланець із оригінальною партією матеріалу та записами про виробництво. Залежно від договору пакет документації може включати:
- Акти випробувань матеріалів.
- Записи про термічну обробку.
- Звіти про механічні випробування.
- Звіти про неруйнівний контроль.
- Акти перевірки розмірів.
- Записи щодо ідентифікації та відстеження продукції.
Покупці повинні визначити необхідний обсяг перевірки, критерії приймання та формат документації до початку виробництва. Це допомагає уникнути розбіжностей під час остаточної перевірки та відвантаження.
6. Які проблеми впливають на виробництво фланців для вітроелектростанцій великого діаметру?
Виробництво великих конструкційних фланців представляє проблеми, які зазвичай не зустрічаються з меншими стандартними фланцевими виробами. Розуміння цих питань допомагає покупцям оцінити виробничі можливості та визначити потенційні ризики проекту.
6.1 Підтримка стабільності розмірів
Великі компоненти можуть деформуватися під час кування, термічної обробки та механічної обробки. Нерівномірний розподіл температури, залишкова напруга та неправильна послідовність обробки можуть вплинути на кінцеву геометрію.
Для контролю цих ризиків виробникам потрібне відповідне планування процесу, потужність обладнання та проміжні перевірки.
6.2 Контроль якості внутрішнього матеріалу
Важкі сталеві профілі вимагають ретельного контролю якості матеріалу під час кування та термічної обробки. Внутрішні розриви або непостійні механічні властивості можуть створити проблеми під час подальшого виробництва та обслуговування.
Відповідний вибір сировини, контрольована практика кування та спеціальний неруйнівний контроль є важливими заходами для зменшення цих ризиків.
6.3 Досягнення точного позиціонування отвору під болт
Великі фланці часто містять кілька отворів для болтів, розташованих по колу. Невеликі позиційні відхилення можуть ускладнити монтаж, особливо коли на місці необхідно з’єднати кілька секцій опори.
Точне свердління з ЧПК, надійне вимірювальне обладнання та чіткі вимоги до креслення допомагають підтримувати необхідну схему отворів.
6.4 Управління графіками виробництва та доставки
Виробництво фланців великого діаметру включає кілька етапів, важке обладнання та потенційно тривалі процедури перевірки. Затримки в закупівлі сировини, термічній обробці, механічній обробці або погодженні клієнта можуть вплинути на графік доставки.
Покупці повинні обговорити планування виробництва, етапи перевірки, упаковку та транспортування на початку проекту.
7. Як покупці можуть вибрати правильного постачальника фланців для вітроелектростанцій великого діаметру?
Вибір постачальника включає більше, ніж порівняння цін за одиницю. Відповідний виробник повинен мати виробничі потужності, технічні знання, процедури управління якістю та комунікаційні можливості, необхідні для підтримки конкретного проекту.
7.1 Оцінка виробничого обладнання
Перевірте, чи є у постачальника відповідні ковальські преси, кільцепрокатні стани, обладнання для термічної обробки, великогабаритне обробне обладнання та свердлильні машини. Місткість обладнання повинна відповідати необхідним розмірам і вазі компонентів.
7.2 Перегляньте відповідний виробничий досвід
Запитайте про досвід постачальника з великими кільцевими поковками, фланцями для вітрогенераторів та іншими важкими промисловими компонентами. Попередній досвід роботи з аналогічними продуктами може допомогти продемонструвати знайомство з проблемами виробництва.
7.3 Підтвердження можливостей управління якістю
Перегляньте відповідні сертифікати якості, процедури перевірки, можливості тестування та механізми відстеження. Що ще важливіше, перевірте, чи може постачальник виконати конкретні вимоги перевірки та документації вашого проекту.
7.4 Перевірка налаштування та інженерної підтримки
Проекти вітрових турбін можуть вимагати спеціальних розмірів, марок матеріалів, деталей обробки або нестандартних конфігурацій. Постачальник повинен мати можливість переглянути технічні креслення та підтвердити доцільність виробництва перед прийняттям замовлення.
7.5 Порівняйте повну вартість постачання
Найнижча ціна не обов’язково є найкращим рішенням щодо покупки. Покупці повинні враховувати якість матеріалів, виробничі процеси, обсяг перевірки, надійність доставки, пакування та витрати на транспортування.
| Коефіцієнт оцінки | Запитання, які мають поставити покупці |
|---|---|
| Виробнича потужність | Чи може завод виготовити необхідний діаметр, товщину та вагу? |
| Технічні можливості | Чи може виробник обробити креслення та дотримуватися спеціальних допусків? |
| Матеріальний контроль | Чи доступні сертифікати матеріалів і відстеження партій? |
| Огляд | Чи може постачальник надати необхідні звіти про випробування та перевірки? |
| Доставка | Чи можуть графіки виробництва та доставки відповідати графіку проекту? |
| спілкування | Чи можна ефективно вирішувати технічні та комерційні питання? |
8. Чому налагодження має значення для фланців вітроелектростанцій великого діаметру?
Не кожен проект вітрової турбіни використовує однакову структурну конфігурацію. Висота башти, потужність турбіни, конструкція конструкції, вимоги до підключення та умови встановлення можуть впливати на технічні характеристики фланців.
Стандартні продукти можуть підходити для певних застосувань, але для великих вітроенергетичних проектів часто потрібні спеціальні компоненти, виготовлені відповідно до технічних креслень.
Загальні вимоги до налаштування
- Індивідуальні розміри:Спеціальні зовнішні діаметри, внутрішні діаметри, товщини та профілі.
- Характеристики матеріалів:Конкретні марки сталі та вимоги до механічних властивостей.
- Конфігурації болтових отворів:Індивідуальна кількість отворів, діаметр, відстань і розміри кола болтів.
- Вимоги до обробки:Спеціальні контактні поверхні, канавки та інші елементи, визначені кресленням.
- Вимоги до перевірки:Тестування, документація та процедури приймання для конкретного проекту.
Що мають надати покупці для індивідуальної пропозиції?
Щоб допомогти виробнику оцінити здійсненність і підготувати точну пропозицію, покупці повинні надати якомога більше технічної інформації.
- Повні креслення продукту в PDF, DWG або іншому погодженому форматі.
- Необхідний клас матеріалу та відповідний стандарт матеріалу.
- Зовнішній діаметр, внутрішній діаметр, товщина та інші ключові розміри.
- Розташування отворів під болти та допуски на розміри.
- Необхідні умови кування та термічної обробки.
- Вимоги до перевірки, тестування та документації.
- Кількість замовлення, місце доставки та очікувана дата доставки.
Підказка щодо закупівлі:Надання повних технічних креслень на етапі пропозиції допомагає зменшити непорозуміння, покращити планування виробництва та уникнути непотрібних переглядів після початку виробництва.
9. Як правильний вибір фланця може покращити ефективність проекту?
Вибір правильного вітрового фланця великого діаметру може вплинути на ефективність проекту під час виробництва, транспортування, монтажу та експлуатації. Добре сплановане рішення про закупівлю допомагає зменшити технічну невизначеність і покращує координацію між виробниками обладнання, інженерними групами та постачальниками компонентів.
Зменшення проблем зі встановленням
Точні розміри та розташування отворів для болтів допомагають підібрати сполучні компоненти відповідно до затвердженого проекту. Це може зменшити налаштування на місці та запобігти затримкам встановлення, яких можна уникнути.
Покращення узгодженості виробництва
Співпраця з виробником, який підтримує контрольовані виробничі процедури, може допомогти переконатися, що компоненти в одному замовленні відповідають послідовним технічним вимогам.
Контроль вартості проекту підтримки
Правильний вибір матеріалів, чіткі специфікації та належне планування інспекцій можуть допомогти запобігти дорогим переробкам, відхиленим продуктам і збоям у графіку.
Зміцнення надійності ланцюга постачання
Надійні постачальники з відповідним обладнанням і можливостями планування виробництва можуть забезпечити кращу підтримку повторних замовлень і довгострокових вітроенергетичних проектів.
10. Чому варто вибрати Jiangyin Huaxi Flange Pipe Fittings Co., Ltd.?
Для покупців, які закуповують фланці для вітрогенераторів великого діаметру та інші важкі фланцеві вироби, важливими факторами є досвід виробництва та виробниче обладнання.Jiangyin Huaxi Flange Pipe Fittings Co., Ltd.спеціалізується на фланцях, кільцевих поковках і трубопровідній арматурі, обслуговуючи промислових клієнтів із широким діапазоном виробничих вимог.
Заснована в 1984 році, компанія розвинула свої виробничі можливості завдяки інвестиціям у обладнання для кування, кільцепрокатки, термічної обробки та механічної обробки. Його виробничий досвід є основою для постачання великомасштабних кованих компонентів і індивідуальних фланцевих виробів.
10.1 Сучасне виробниче обладнання
До складу виробничого обладнання компанії входить:
- Масляні гідравлічні преси на 3600 тонн для важких ковальських операцій.
- 5-метрові кільцепрокатні стани для великих кільцевих поковок.
- Молоти електрогідравлічні 8-ми та 5-ти тонн.
- 2–5-метрові вертикальні токарні верстати для обробки великих деталей.
- 5-метрові свердлильні верстати з ЧПУ.
- Термообробні печі для контрольованої термічної обробки.
Ці потужності підтримують виробництво різноманітних кільцевих кувань, фланців і трубопровідної арматури, включно з продукцією для застосування в вітроенергетиці.
10.2 Широкі можливості щодо матеріалів і продуктів
Jiangyin Huaxi Flange Pipe Fittings Co., Ltd. виробляє продукцію з різних категорій матеріалів, включаючи вуглецеву сталь, нержавіючу сталь, леговану сталь і дуплексну сталь. Компанія пропонує широкий спектр специфікацій і може виготовляти нестандартні фланці та кільцеві поковки за кресленнями або зразками замовника.
10.3 Досвід роботи на міжнародних ринках
Компанія постачала продукцію клієнтам на багатьох міжнародних ринках. Його виробничий обсяг охоплює різні внутрішні та міжнародні стандарти, включаючи JIS, ANSI, EN, DIN, BS і GB, відповідно до специфікації продукту та вимог до замовлення.
10.4 Управління якістю та перевірка
Контроль якості є важливою частиною виробничих операцій компанії. Його система управління якістю та можливості перевірки підтримують перевірку продукції протягом усього виробничого процесу. Компанія повідомила про досягнення в сертифікації ISO 9001 і PED, а також про інші галузеві кваліфікації.
10.5 Індивідуальна підтримка виробництва
Для покупців з нестандартними вимогами компанія може виготовити кільцеві поковки, фланці, трубопровідну арматуру за наданими кресленнями або зразками. Це забезпечує гнучкість для вітроенергетичних проектів, які потребують певних розмірів, матеріалів або конфігурацій обробки.
Шукаєте надійного виробника фланців для вітрових електростанцій великого діаметру?
Компанія Jiangyin Huaxi Flange Pipe Fittings Co., Ltd. поєднує десятиліття виробничого досвіду з великомасштабним обладнанням для кування, кільцепрокатки та механічної обробки. Покупці можуть подати технічні креслення та вимоги до проекту для оцінки техніко-економічного обґрунтування виробництва та пропозиції.
11. Поширені запитання щодо фланців для вітрових електростанцій великого діаметру
Q1. Яка основна функція фланця для вітряної енергії великого діаметру?
Фланець вітрогенератора великого діаметру забезпечує конструктивне з’єднання між основними компонентами вітрової турбіни, зокрема секціями вежі. Це допомагає передавати задані структурні навантаження та підтримувати вирівнювання з’єднань відповідно до конструкції турбіни.
Q2. Які матеріали зазвичай використовуються для фланців для вітрових електростанцій?
Вуглецева сталь і низьколегована конструкційна сталь зазвичай розглядаються для конструкційних фланців для вітрових електростанцій. Для певних спеціалізованих застосувань можна вибрати нержавіючу сталь і дуплексну нержавіючу сталь. Кінцевий матеріал повинен відповідати затвердженому технічному завданню проекту.
Q3. Як виготовляються фланці вітрогенератора великого діаметру?
Типовий виробничий маршрут включає підготовку сировини, нагрівання, кування, кільцеву прокатку, де це можливо, термічну обробку, грубу механічну обробку, точну механічну обробку, свердління та остаточну перевірку. Точний процес залежить від конструкції та вимог до матеріалів.
Q4. Чому прокат кільця важливий у великому виробництві фланців?
Кільцева прокатка допомагає виготовляти великі кільцеві компоненти з контрольованою геометрією. При правильному виконанні процес може підтримувати послідовну структуру матеріалу та зменшувати потребу у великому видаленні матеріалу порівняно з механічною обробкою кільця з набагато більшого твердого блоку.
Q5. What inspections are required for large diameter wind power flanges?
Вимоги до перевірки залежать від специфікації проекту. Вони можуть включати перевірку розмірів, перевірку хімічного складу, механічне випробування, ультразвукове випробування, випробування магнітними порошками, випробування на проникнення рідини та візуальний огляд.
Q6. Чи можна налаштувати фланці вітроелектростанції великого діаметру?
так Виробники можуть виготовляти індивідуальні фланці відповідно до затверджених креслень або зразків. Загальні елементи налаштування включають марку матеріалу, діаметр, товщину, шаблон отворів для болтів, деталі обробки та вимоги до перевірки.
Q7. Яка інформація потрібна для запиту пропозиції?
Покупці повинні надати креслення продукту, специфікації матеріалів, основні розміри, допуски, деталі болтових отворів, необхідні тести, кількість замовлення та інформацію про доставку. Більш повна технічна інформація допомагає виробникам складати точніші пропозиції.
Q8. Чим відрізняються фланці великого діаметру від стандартних трубопровідних фланців?
Фланці для вітряних електростанцій, як правило, призначені для конструктивних з’єднань і повинні задовольняти певним вимогам до несучих навантажень і пов’язаним із втомою інженерним вимогам. Стандартні трубопровідні фланці в першу чергу призначені для з’єднання трубопровідних систем і підтримки з’єднань, що містять тиск. Тому вимоги до їх дизайну та кваліфікації різні.
Q9. Чому точна обробка важлива для фланців для вітрових електростанцій?
Точна обробка гарантує, що критичні розміри, сполучувані поверхні та положення отворів для болтів відповідають затвердженим кресленням. Це забезпечує точне складання та допомагає зменшити труднощі встановлення.
Q10. Як покупці можуть оцінити виробника фланців вітрогенератора великого діаметру?
Покупці повинні ознайомитися з виробничим обладнанням, можливостями кування та механічної обробки, відповідним досвідом, можливістю відстеження матеріалів, управління якістю, можливостями перевірки, підтримкою індивідуального налаштування та ефективністю доставки.
Шукаєте надійного виробника фланців для вітрових електростанцій великого діаметру?
Вибір правильного виробника фланців є важливим кроком у створенні надійного вітроенергетичного обладнання. Від вибору матеріалу та кування кільця до точної механічної обробки та індивідуального виробництва, кожна деталь має значення.
Jiangyin Huaxi Flange Pipe Fittings Co., Ltd. надає послуги з виробництва фланців, кування кілець і трубопровідної арматури для промислових клієнтів у всьому світі.
Маєте проектне креслення, технічну специфікацію чи вимогу щодо оптової закупівлі? Зв’яжіться з нами сьогодні, щоб обговорити ваші вимоги та отримати індивідуальну пропозицію.
Зв'яжіться з намидля пропозиціїНадіслати запит

X
Ми використовуємо файли cookie, щоб запропонувати вам кращий досвід перегляду, аналізувати трафік сайту та персоналізувати вміст. Використовуючи цей сайт, ви погоджуєтеся на використання файлів cookie.
Політика конфіденційності